泵壳在输送矿浆、粉料等含颗粒介质时易受冲刷、汽蚀与腐蚀产生局部磨损,文章分析了泵壳磨损成因,对比补焊工艺短板,介绍采用陶瓷基耐磨复合材料进行局部修复的整套工艺:表面清洁粗化、填充耐磨材料、修整流道及投运后的性能检测。同时指出修复并非简单填补,需按损伤程度判断,泵壳无严重裂纹变形时局部修复可节约成本、缩短停机时间;出现重度损坏则应直接更换泵壳。
泵壳用久了,磨损是比较常见的问题。特别是矿浆、粉料这类介质,长期从泵体里面通过,内壁容易被一点点冲薄,严重的地方还会出现凹坑和漏点。
刚出现磨痕时,泵还能正常工作,很多时候不会马上处理。等磨损越来越明显,流量和压力受到影响,再停机维修就比较被动了。因此泵壳本身没有严重损坏时,修复往往比直接换掉更合适。
泵壳为什么会磨损
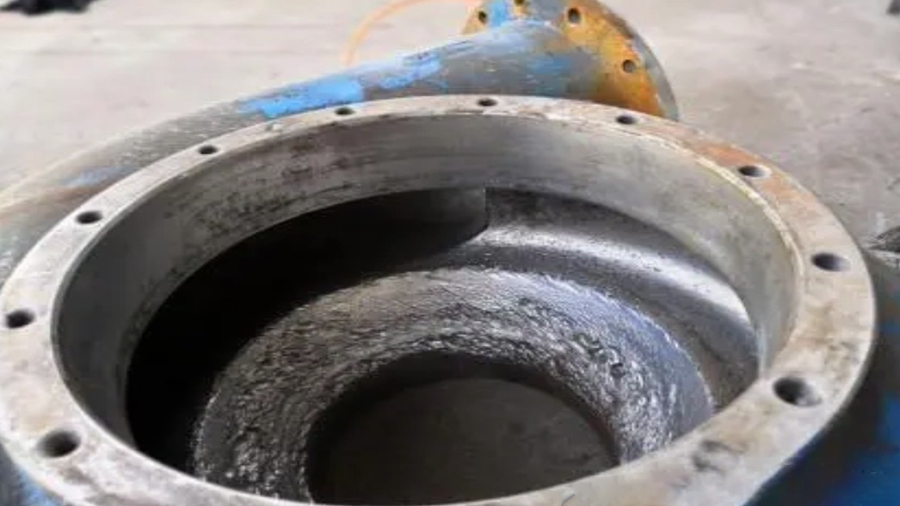
泵壳磨损通常和输送介质、流速以及泵体结构有关。矿浆中的矿砂、矿粉长期高速通过,会不断冲刷内壁,弯头、进出口等位置往往磨得更快。
除了冲刷,腐蚀和汽蚀也会加重磨损。时间久了,泵壳内部可能出现麻点、凹坑和沟槽,而且磨损一般不是均匀发生的,有些地方轻微,有些位置已经比较严重。因此维修时也不能简单地全部补一遍,还是要先找出主要磨损部位。
先检查,再决定怎么修
实际维修时,先把泵壳内部清理干净,重点检查流道、密封处和进出口的磨损情况。轻微磨损可以直接打磨处理,坑蚀较深或局部缺损的地方,则需要重新修复尺寸。
以前遇到这类问题,有些现场会采用补焊。但泵壳不少是铸件,焊接后可能出现变形,后续还要重新加工,维修起来比较麻烦。因此,对于整体还能继续使用、只是局部磨损较重的泵壳,可以采用耐磨修复材料进行局部修复,重点处理磨损严重的位置。
一种比较常见的泵壳修复思路
以一台长期输送含颗粒浆液的泵为例,拆检以后发现泵壳流道内壁有明显冲刷痕迹,局部已经形成凹坑。如果继续使用,磨损区域还会慢慢扩大。
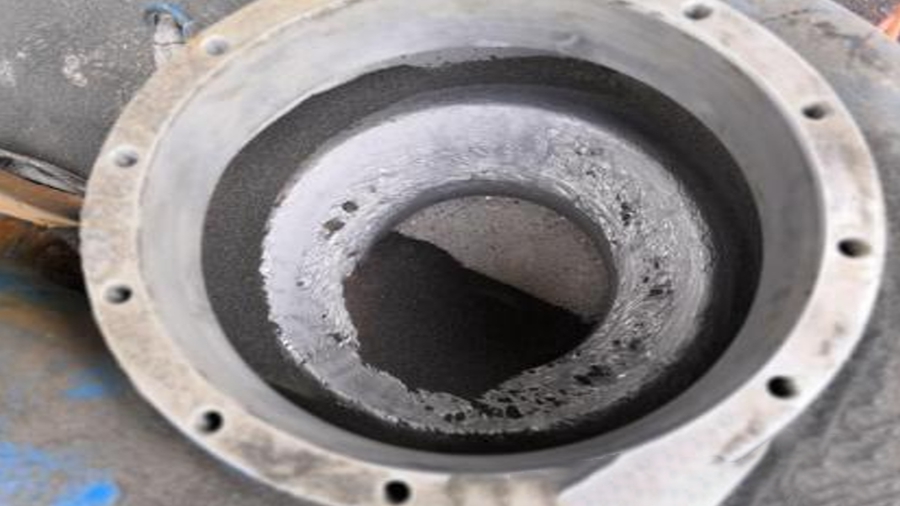
维修时没有直接更换整个泵壳,而是先对磨损区域进行处理。首先把泵壳内部的积料、锈层和松动部分清理掉,再对金属表面进行打磨或喷砂,使原来的光滑表面变得粗糙一些。这个步骤看起来比较简单,但实际上很重要。如果表面还有油污、灰尘或者松动的旧层,后面的修复材料就不容易粘牢。相关泵壳修复资料也把表面清洁和粗化作为修复施工中的关键环节。
处理完成后,根据磨损深度填补耐磨修复材料。对于一些主要承担颗粒冲刷的区域,可以采用带陶瓷颗粒或耐磨填料的复合材料进行修复,使修复层不仅能够恢复原来的形状,也能够对后续磨损起到一定的防护作用。
材料填补以后,还不能直接认为维修结束。修复层需要根据泵壳原来的流道形状进行修整,尤其是过流面不能留下明显凸起。因为泵本身就是依靠流道完成介质输送,如果内部表面变得坑坑洼洼,反而可能影响介质流动。
一些实际应用中,也会在修复层外面增加耐磨保护层,用来降低浆液、泥沙等介质持续冲刷造成的损伤。耐磨陶瓷类复合修复材料目前也被用于泵壳内衬和泵体过流部位的耐磨保护。
修复后还要看运行情况
泵壳修好以后,不能只看外观。设备重新安装以后,需要观察泵的运行声音、振动、压力和流量有没有异常。如果之前存在明显的泄漏问题,还需要重点检查密封区域。
对于输送矿浆、粉料浆液这类介质的泵,后续巡检也不能完全省掉。因为泵壳修复解决的是已经出现的损伤,同时也要继续观察新的磨损是不是集中在原来的位置。
如果运行一段时间以后,修复区域没有出现明显脱落,泵的压力和流量也比较稳定,基本可以说明这次维修达到了预期效果。
泵壳修复不一定就是“补回去”
泵壳修复不是简单把磨损处补起来,还要看磨损原因和具体位置。如果只是恢复原来的金属层,工况没有改变,后面还是可能再次磨损。
维修时一般会重点检查颗粒冲刷、流速以及泵壳结构,对磨损严重的区域加强处理,轻微位置则不必过度维修。泵壳整体没有明显变形或裂纹时,局部修复可以继续使用,也能减少更换和停机时间。
如果已经出现严重裂纹、变形或尺寸无法恢复,就不适合继续修复,需要考虑更换。实际处理还是要根据泵壳的损伤程度来决定。
FAQ
Q1:泵壳磨损主要是什么原因造成的?
A:核心是矿砂、粉料等固体颗粒高速冲刷泵壳内壁,在进出口、弯头位置磨损更突出;另外汽蚀、介质腐蚀会进一步加剧损伤,磨损多为局部不均匀损坏。
Q2:泵壳局部磨损,选补焊还是耐磨复合材料修复?
A:铸件泵壳采用补焊容易产生变形,后续二次加工工作量大。仅局部磨损、泵壳本体完好时,优先选用陶瓷颗粒耐磨复合材料修复,施工简便,修复层自带耐磨防护;但泵壳存在严重裂纹、整体变形时不建议修复,需直接更换。
Q3:耐磨材料修复泵壳,哪个施工步骤是非常关键的呢?
A:金属表面清洁与粗化(喷砂/打磨)是核心。需要彻底清除积料、锈层、油污及松动基体,保证耐磨复合材料和泵壳基体牢固粘接,否则修复层容易在浆液冲刷下脱落。